Artykuł sponsorowany
Jak dobrać średnicę i sztywność drutu do seryjnej produkcji paneli 2D i 3D
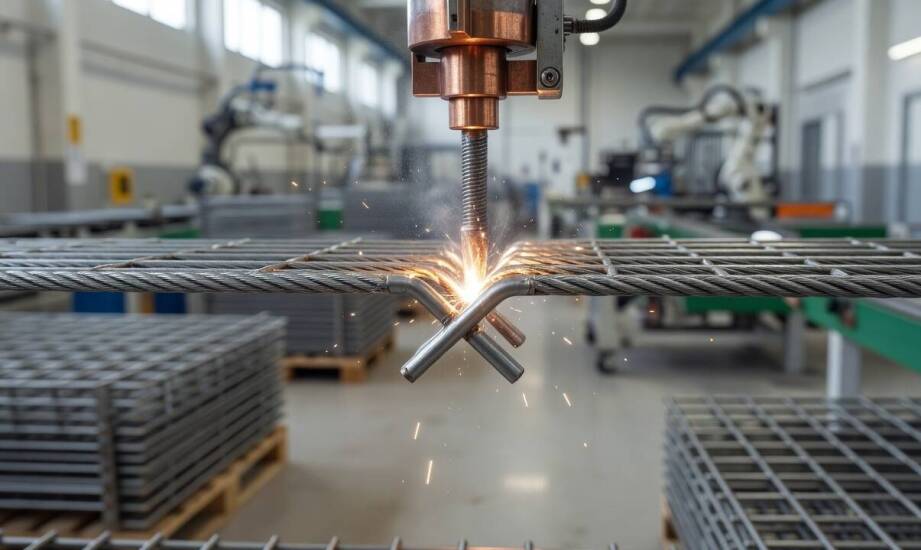
Ten sam drut ocynkowany w panelach 2D i 3D zachowuje się zupełnie inaczej już na etapie łączenia elementów na zautomatyzowanej linii produkcyjnej. Konstrukcje płaskie wymagają ułożenia drutów poziomych podwójnie po obu stronach pręta pionowego. Taki układ wymusza precyzyjne podawanie dwóch prętów jednocześnie oraz utrzymanie stałego, równomiernego docisku we wszystkich punktach zgrzewu. Produkowanie wariantu przestrzennego opiera się na łączeniu pojedynczych elementów, po którym następuje skomplikowana operacja przeginania przęsła w charakterystyczny kształt litery V na prasie krawędziowej. Różnice w mechanice pracy wymuszają zupełnie inne podejście do wyboru podstawowego surowca.
Jak średnica drutu wpływa na sztywność i proces produkcji
Średnica materiału decyduje o ostatecznej sztywności całego przęsła w sposób nieliniowy. Zwiększenie grubości pręta nawet o jeden milimetr drastycznie podnosi jego wytrzymałość na zginanie, a jednocześnie wyraźnie zwiększa masę gotowego wyrobu. Węższe elementy sprawiają, że konstrukcja staje się bardziej podatna na odkształcenia. Grubsze profile gwarantują lepszą stabilność, ale stawiają większy opór podczas obróbki. W praktyce produkcyjnej oznacza to mniejszą liczbę niepożądanych wygięć podczas łączenia elementów i transportu półproduktów między kolejnymi stanowiskami roboczymi. Masywniejsze pręty wymagają użycia znacznie większej siły docisku oraz wyższych parametrów prądu zgrzewania, co bezpośrednio przyspiesza zużycie elektrod i utrudnia utrzymanie stabilności całego procesu.
Modele płaskie opierają się najczęściej na sprawdzonych konfiguracjach o wymiarach 6/5/6 milimetrów lub 8/6/8 milimetrów. Podwójne poziome elementy nośne zapewniają optymalną sztywność bez konieczności wykonywania dodatkowych przetłoczeń profilujących. Wersje przestrzenne wykorzystują zazwyczaj cieńsze surowce o grubości od 4 do 5 milimetrów. Stabilność takiej konstrukcji wynika z odpowiednio ukształtowanych zgięć wzmacniających. Mniejszy przekrój ułatwia pracę prasy formującej, jednak wymusza zachowanie rygorystycznej powtarzalności parametrów stopu, aby powłoka antykorozyjna nie pękała w momentach największych naprężeń.
Linie zgrzewające muszą być precyzyjnie kalibrowane pod konkretny wymiar materiału wsadowego. Przezbrajanie maszyn między produkcją elementów o różnej grubości wymaga korekty docisku siłowników pneumatycznych i czasu przepływu prądu. Zbyt słaby docisk przy masywnych prętach skutkuje powstaniem luźnych połączeń, które nie wytrzymają późniejszego cynkowania ogniowego lub malowania proszkowego. Przekroczenie optymalnych parametrów przy cienkich elementach prowadzi do głębokich wtopień, osłabiających strukturę kratownicy w najważniejszych węzłach nośnych.
Wymagania materiałowe, dostawy hurtowe i błędy wdrożeniowe
Produkcja paneli przestrzennych uzależniona jest od odpowiedniej ciągliwości metalu. Materiał musi wytrzymać wielokrotne przeginanie pod dużym kątem bez ryzyka mikropęknięć warstwy ochronnej oraz bez utraty pierwotnej wytrzymałości w miejscach największych obciążeń. Nadmiernie twardy stop stawia zbyt duży opór prasom, wywołując nierównomierne formowanie rowków wzmacniających. Konstrukcje płaskie narzucają zupełnie inne priorytety. Producent stawia tu przede wszystkim na wysoką sztywność surowca. Masywniejsze, twardsze elementy minimalizują ryzyko wyginania się całego przęsła pod wpływem silnych podmuchów wiatru lub przypadkowych uderzeń mechanicznych podczas codziennego użytkowania.
Specyfika obu konstrukcji bezpośrednio przekłada się na kryteria wyboru dostawców i metodykę zaopatrzenia. Analizując oferty na drut ocynkowany hurt, zakłady produkcyjne zwracają szczególną uwagę na formę zwojów oraz przewidywalność parametrów fizycznych każdej partii. Surowiec konfekcjonowany w kręgach rozetowych o wadze dochodzącej do 900 kilogramów ułatwia płynne odwijanie na automatycznych urządzeniach prostujących, minimalizując przestoje technologiczne. Zaopatrywanie linii produkcyjnych wymaga relacji ze stabilnymi wytwórcami. Przedsiębiorstwo Big-Stal z Rzeczycy od 1996 roku specjalizuje się w obróbce wyrobów hutniczych, w tym elementów ogrodzeniowych. Niezależnie od wybranego dostawcy, utrzymanie płynności produkcji wymaga ciągłych dostaw partii o jednolitych, znormalizowanych parametrach mechanicznych.
Niewłaściwy dobór parametrów surowca mści się zazwyczaj już na wczesnym etapie obróbki. Pierwsze komplikacje pojawiają się najczęściej w zespołach prostujących. Zbyt twardy stop nie pozwala na równomierne ułożenie w osi wzdłużnej, co skutkuje zauważalnym falowaniem gotowych przęseł. Etap zgrzewania weryfikuje błędy w kalibracji powłoki ochronnej. Niskiej jakości warstwa cynku odpryskuje pod wpływem wysokiej temperatury elektrod, tworząc ogniska korozji. Przestrzenne warianty kratownic z niewłaściwego materiału pękają wewnątrz zagięć wzmacniających, natomiast modele płaskie z niedoszacowanym przekrojem prętów stają się wiotkie i tracą geometrię niedługo po zamontowaniu na słupkach nośnych.
Właściwe dopasowanie parametrów metalu wynika ze starannego zbilansowania typu projektowanej konstrukcji, pożądanej sztywności i niezawodności łańcucha dostaw. Rygorystyczne przestrzeganie specyfikacji technicznej materiału wsadowego pozwala utrzymać wydajną produkcję seryjną. Ograniczenie wahań średnicy i twardości prętów drastycznie zmniejsza liczbę odrzutów jakościowych, gwarantując powtarzalność geometryczną każdego zgrzewanego przęsła.
Kategorie artykułów
Polecane artykuły
Dlaczego kobieca łydka i kostka potrzebują innego kroju wysokiego obuwia jeździeckiego
Kobieca łydka i kostka wymagają innego kroju wysokiego obuwia jeździeckiego niż rozwiązania uniwersalne. Różnice anatomiczne sprawiają, że standardowe modele często powodują ucisk lub nadmierny luz po pierwszych treningach. Zjawisko to bezpośrednio wpływa na stabilność dosiadu i kontakt łydki z boka
Elewacja czy nośnik przy trasie — kiedy budynek lepiej wspiera lokalną kampanię B2B
Decyzja o wyborze nośnika w kampanii B2B na Śląsku sprowadza się do określenia optymalnego momentu na ścieżce klienta. Tradycyjne działania offline wymagają precyzyjnego dopasowania formatu do sposobu poruszania się grupy docelowej. Elewacja i wolnostojący billboard działają w zupełnie innych fazach